手套技術
丁腈手套製造品質管制——從原料到成品包裝的 8 個關鍵檢查點
Jixiang (Xiamen) Medical Technology Co., Ltd.
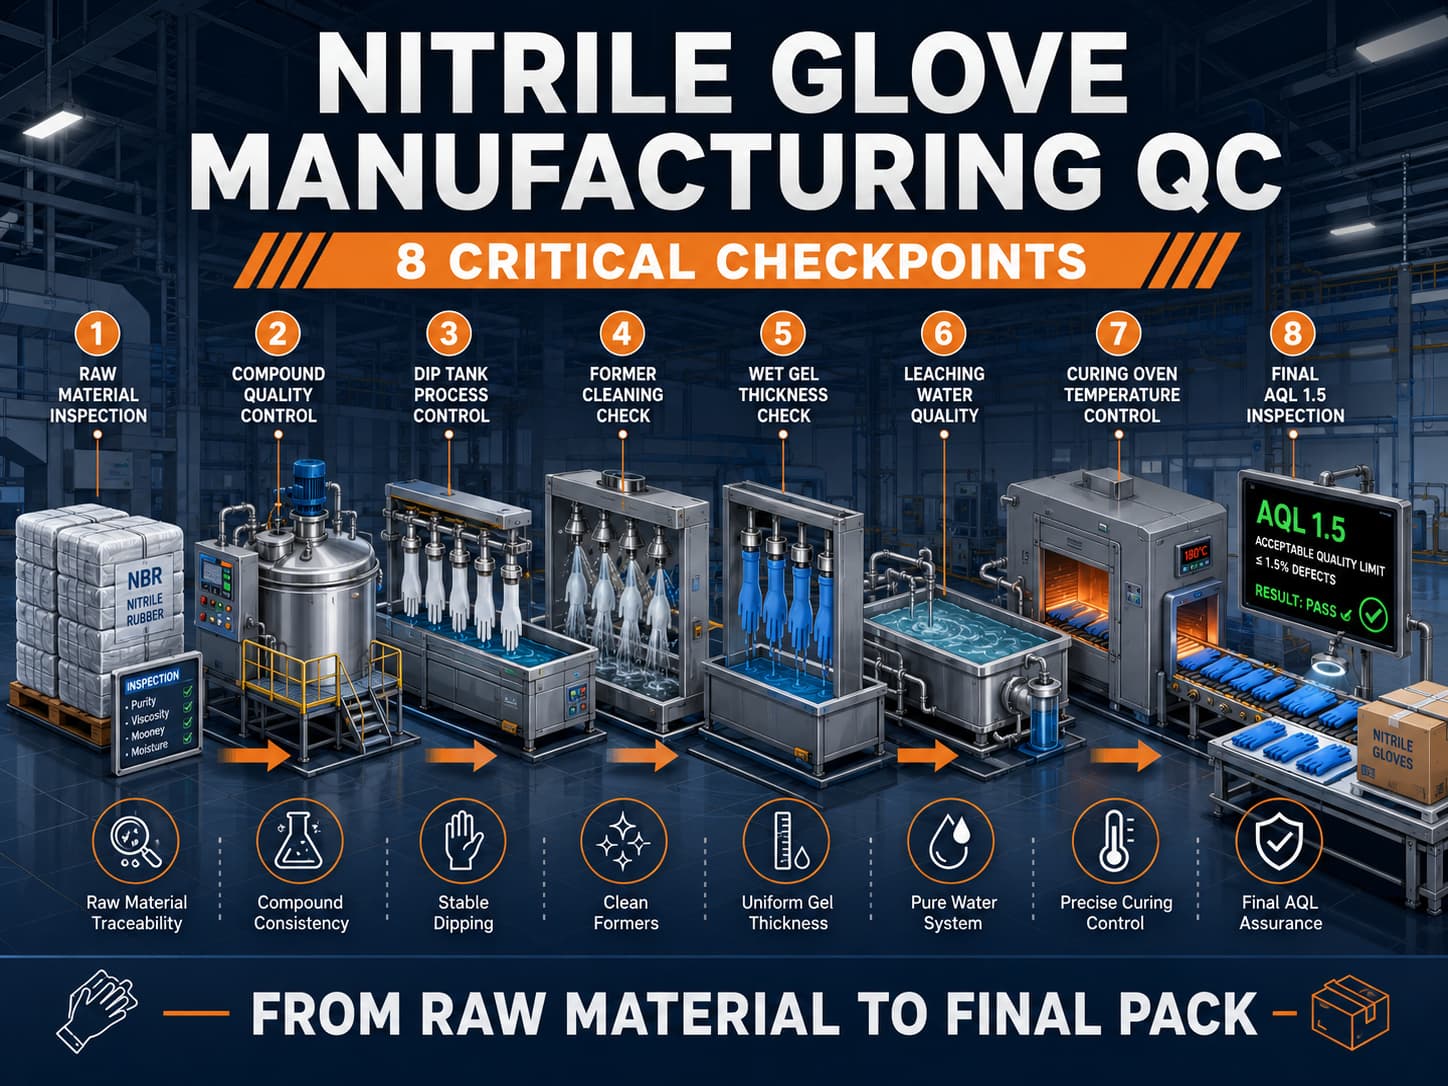
丁腈橡膠手套的製造是一段連續的多階段化學製程,每個階段都需要特定的品質管制。只要漏掉一個檢查點,就可能導致 AQL 不合格、針孔缺陷或保存期限問題,危及終端使用者的安全。本文帶你完整走過從原料進廠到最終包裝的 8 個關鍵品管檢查點,包含具體管制界限、測試頻率與矯正措施。對於評估一次性手套供應商的品質工程師、採購稽核人員與採購專業人員來說,這是必讀內容。
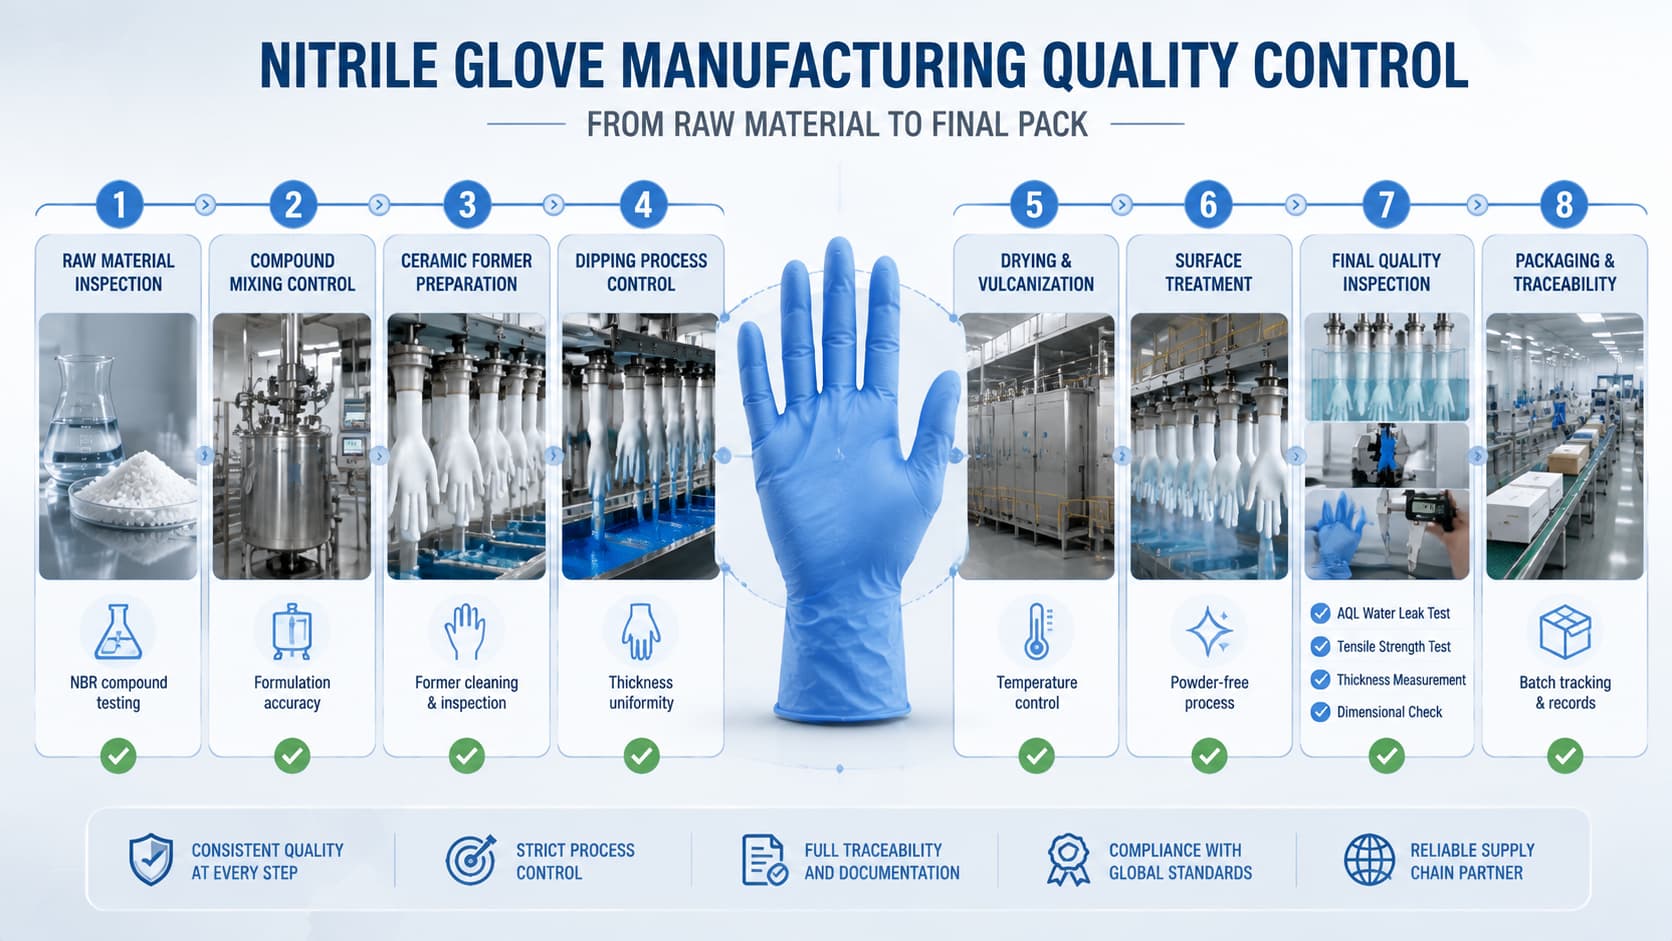
1. 8 個檢查點總覽
| # | 檢查點 | 管制參數 | 測試頻率 |
|---|---|---|---|
| 1 | 丁腈原膠進廠 | 門尼黏度、ACN 含量、揮發分 | 每批進料 |
| 2 | 膠料配製 | 交聯劑/促進劑/穩定劑分散度、pH | 每批(800-1,200 kg) |
| 3 | 浸漬槽條件 | 溫度、凝固劑濃度、黏度 | 連續/每 30 分鐘 |
| 4 | 模具潔淨度 | 表面污染、殘留聚合物、溫度 | 每循環(每 60-90 秒) |
| 5 | 濕凝膠膜厚度 | 凝固劑浸漬時間、停留時間、拉拔速度 | 每小時 |
| 6 | 水洗槽水質 | pH、溫度、水硬度、界面活性劑濃度 | 連續監測 |
| 7 | 硫化爐曲線 | 溫度均勻性、停留時間、熱點 | 每爐 |
| 8 | 最終 AQL 與保存期限 | 漏水測試(AQL 1.5)、拉伸強度、斷裂伸長率、粉體 | 每批(ISO 2859-1) |
向側邊捲動查看完整表格 →
2. 檢查點 1:丁腈原膠進廠檢驗
丁腈原膠(NBR)是核心材料。進廠檢驗要確認每批來料符合規格後才可投入生產。關鍵參數:
- 門尼黏度: 一般為 100 度 C 下的 ML(1+4) 70-100。黏度過高表示材料難以加工;過低則可能代表降解或規格外產品。管制方式:規格範圍外的批次一律退貨。
- 丙烯腈(ACN)含量: 手套級 NBR 一般為 28-33%。ACN 越高耐油性越好,但柔軟度較差。管制方式:以凱氏氮分析或 FTIR 驗證。
- 揮發分: 重量比應低於 0.5%。揮發分過高會在浸漬時造成氣孔與針孔。管制方式:取樣於 105 度 C 烘乾 2 小時。
- 污染檢查: 目視檢查膠塊是否有異物、髒污或變色。管制方式:受污染膠塊一律退貨。
3. 檢查點 2:膠料配製
丁腈原膠需與交聯劑(一般為氧化鋅搭配硫或過氧化物)、促進劑(胺基甲酸鹽、秋蘭姆、硫醇苯並噻唑類)、穩定劑、顏料(用於彩色手套)及加工助劑混合。配膠過程中的關鍵品管參數包括:
- 混合時間與溫度: 混合不足會導致分散不均;過度混合會導致焦化(提前交聯)。管制方式:煉膠機或密煉機溫度低於 100 度 C;混合時間依配方執行。
- 分散品質: 目視檢查膠片是否有條紋、結塊或未分散材料。管制方式:轉入浸漬槽前先通過過濾網。
- pH 管制: 浸漬膠液的 pH 應維持在設定範圍內(一般為 9-11),以確保黏度穩定與正常凝固。管制方式:連續 pH 監測並自動加藥。
- 黏度: 膠液黏度影響膜厚與一致性。管制方式:於 25 度 C 以 Brookfield 黏度計測量,每批記錄。
4. 檢查點 3:浸漬槽條件
浸漬槽存放配製好的丁腈膠液。關鍵參數:
| 參數 | 典型範圍 | 管制方法 | 頻率 |
|---|---|---|---|
| 膠液溫度 | 22-28 度 C | 熱交換器搭配 PID 控制 | 連續 |
| 膠液黏度 | 20-60 cP | Brookfield 黏度計,自動 | 每 30 分鐘 |
| 總固含量 | 35-45% | 折射儀或重量法烘乾 | 每小時 |
| pH | 9-11 | 連續 pH 探針搭配自動加藥 | 連續 |
| 機械攪拌 | 連續、轉速受控 | 變頻葉輪 | 連續 |
| 凝固劑浸漬濃度 | 硝酸鈣 5-15% + 碳酸鈣 | 自動加藥泵 | 連續 |
向側邊捲動查看完整表格 →
5. 檢查點 4:模具潔淨度與表面
模具(陶瓷或金屬模型)決定手套形狀。污染會造成針孔與缺陷。關鍵管制:
- 表面潔淨度: 模具在每個循環之間以酸/鹼液清洗並刷洗。管制方式:目視檢查殘留聚合物;每週抽樣棉棒檢測殘留污染物。
- 表面溫度: 影響成膜。管制方式:依配方設定 50-70 度 C;PID 控制加熱器。
- 凝固劑塗層均勻度: 凝固劑浸漬(通常為硝酸鈣醇溶液)必須在膠液浸漬前於模具表面形成均勻薄膜。管制方式:目視檢查與浸漬重量測量。
6. 檢查點 5:濕凝膠膜厚度
濕凝膠厚度決定最終手套厚度。管制方式:
- 浸漬時間: 浸漬越久,膜越厚。管制方式:可程式化浸漬計時器,偏差小於 +/- 0.5 秒。
- 拉出速度: 影響膜的均勻性。管制方式:可程式化升降機,偏差小於設定速度的 +/- 5%。
- 烘道溫度與濕度: 影響成膜。管制方式:80-120 度 C 並控制濕度。
- 濕膜厚度測量: 以濕膜規取樣,或依手套重量與表面積計算。管制方式:每小時測量並追蹤趨勢。
7. 檢查點 6:水洗槽水質
浸漬後,濕凝膠需在水洗槽中清洗,去除多餘的界面活性劑、鈣鹽與未鍵結添加劑。關鍵參數:
| 參數 | 目標值 | 為何重要 | 頻率 |
|---|---|---|---|
| 水的 pH | 6.5-8.0 | 影響界面活性劑去除效果 | 連續 |
| 水溫 | 40-60 度 C | 驅動水洗動力學 | 連續 |
| 水的導電度 | < 50 microS/cm(離子交換) | 防止離子再沉積於手套表面 | 連續 |
| 界面活性劑濃度 | 0.1-0.5% 非離子型 | 維持下一浸漬階段的潤濕性 | 每日 |
| 停留時間 | 10-30 分鐘 | 確保水洗充分 | 每循環 |
| 換水 | 連續排放 + 補水 | 防止雜質累積 | 連續 |
向側邊捲動查看完整表格 →
8. 檢查點 7:硫化爐曲線
硫化爐將丁腈橡膠交聯,賦予最終機械性能。關鍵管制:
- 溫度均勻性: 多區硫化爐,每區獨立 PID 控制。每週以多點熱電偶探針監測,確認無熱點或冷點。
- 停留時間: 一般為 120-140 度 C 下 15-30 分鐘。管制方式:輸送帶速度與爐體長度。
- 氣流: 適當氣流可防止冷點並排除揮發物。管制方式:每週於多個位置驗證氣流。
9. 檢查點 8:最終 AQL 與保存期限驗證
最終品管確保只有合格手套出廠。每批測試項目:
| 測試項目 | 方法 | 合格標準 | 抽樣 |
|---|---|---|---|
| 漏水測試(AQL 1.5) | 手套內注入 1,000 mL 水,2 分鐘後檢查是否漏水 | 無水滴 | ISO 2859-1,一般檢驗水準 I,AQL 1.5 |
| 拉伸強度 | ASTM D412(袖口處啞鈴形試片) | >= 14 MPa(ASTM D6319) | 每批 3 個樣品 |
| 斷裂伸長率 | ASTM D412 | >= 500%(ASTM D6319) | 每批 3 個樣品 |
| 粉體殘留 | ASTM D6319 第 9 節(無粉手套適用) | <= 2 mg/隻 | 每批 2 個樣品 |
| 尺寸(寬度、長度、厚度) | ASTM D6319 第 6 節 | 在規定公差內 | 每批 5 個樣品 |
| 加速老化 | ASTM D7160(70 度 C、7 天) | 老化後拉伸強度與 AQL 測試合格 | 每週 1 組樣品 |
| 外觀缺陷 | 檢驗台 | 無破洞、撕裂、變色、異物 | 100% 全檢或 AQL 抽樣 |
向側邊捲動查看完整表格 →
任一項測試不合格,該批即重工或退貨。批次級測試報告必須隨每批貨出廠,供採購方查驗。
10. 買方稽核清單
稽核潛在供應商時,應確認這 8 個檢查點都有實際管制。可要求提供:
- 6 個月內的原料測試記錄
- 膠料批次記錄,含混合時間、溫度、黏度
- 浸漬槽監測記錄(24 小時連續)
- 模具 CIP(原位清洗)記錄與棉棒檢測結果
- 濕膜厚度趨勢圖
- 水洗槽水質分析記錄(pH、導電度、界面活性劑)
- 每台硫化爐的溫度曲線報告
- 每批最終 AQL 測試報告,含 ISO 2859-1 的 K 值
- 加速老化報告(ASTM D7160 或 EN 455-4)
- 客訴與 CAPA(矯正/預防措施)記錄
FAQ
問:丁腈手套製造中最關鍵的品管檢查點有哪些?
答:最關鍵的 8 個品管檢查點是:(1) 丁腈原膠進廠檢驗(門尼黏度、ACN 含量),(2) 膠料配製(交聯劑、促進劑、穩定劑分散度),(3) 浸漬槽溫度與凝固劑濃度,(4) 模具潔淨度與表面溫度,(5) 濕凝膠膜厚度管制,(6) 水洗槽 pH 與水質,(7) 硫化爐溫度均勻性與停留時間,(8) 硫化後最終檢驗(AQL 漏水、拉伸強度、斷裂伸長率、粉體殘留)。每個檢查點都有具體的管制界限與頻率。
問:生產過程中品管測試的執行頻率為何?
答:頻率因檢查點而異。原料測試為每批進料一次。膠料配製測試為每批一次(一般 800-1,200 kg)。浸漬與模具檢查為連續或每 30 分鐘一次。濕凝膠厚度一般每小時檢查一次。水洗槽 pH 為連續監測。硫化爐溫度曲線為每爐記錄一次。最終 AQL 依 ISO 2859-1 抽樣計畫每批執行。重點是品管數據必須對應到具體的批號,以利追溯。
問:丁腈手套的 AQL 1.5 與 AQL 2.5 有什麼差別?
答:AQL(允收品質水準)是樣本中允許的最大不良品百分比。AQL 1.5 表示樣本最多允許 1.5% 不良品;AQL 2.5 則允許最高 2.5%。醫療級檢查手套要求 AQL 1.5(EN 455-1、ASTM D6319);工業級手套一般為 AQL 2.5。AQL 越低代表品質要求越嚴,但生產過程中退貨的數量也越多。多數製造商的實際不良率都遠低於 AQL 上限。
問:丁腈橡膠手套產生針孔的原因是什麼?如何檢出?
答:針孔是會破壞手套阻隔功能的微小缺陷。常見原因包括:模具表面污染(殘留聚合物、髒污)、凝固劑浸漬不當(成膜不均)、膠料中的異物、膠液中的氣泡,以及脫模時的機械損傷。針孔透過漏水測試(AQL 1.5 抽樣)檢出:將手套注滿水,目視檢查是否有水滴或濕點。不合格的手套一律退貨。
問:丁腈醫療檢查手套的保存期限是如何確定的?
答:保存期限透過 ASTM D7160 或 EN 455-4 規範的加速老化試驗確定。樣品在高温(一般 70 度 C)下存放一段設定時間,再測試拉伸強度、斷裂伸長率與 AQL 漏水。老化時間經外推換算,可估算 25 度 C 儲存條件下的實際保存期限。丁腈橡膠手套在妥善儲存(10-30 度 C、相對濕度低於 65%、避免陽光直射)下,保存期限一般為 3-5 年。