手套技術
丁腈手套厚度指南(2026):mil 對照表、毫米換算與各行業最佳厚度
Jixiang (Xiamen) Medical Technology Co., Ltd.
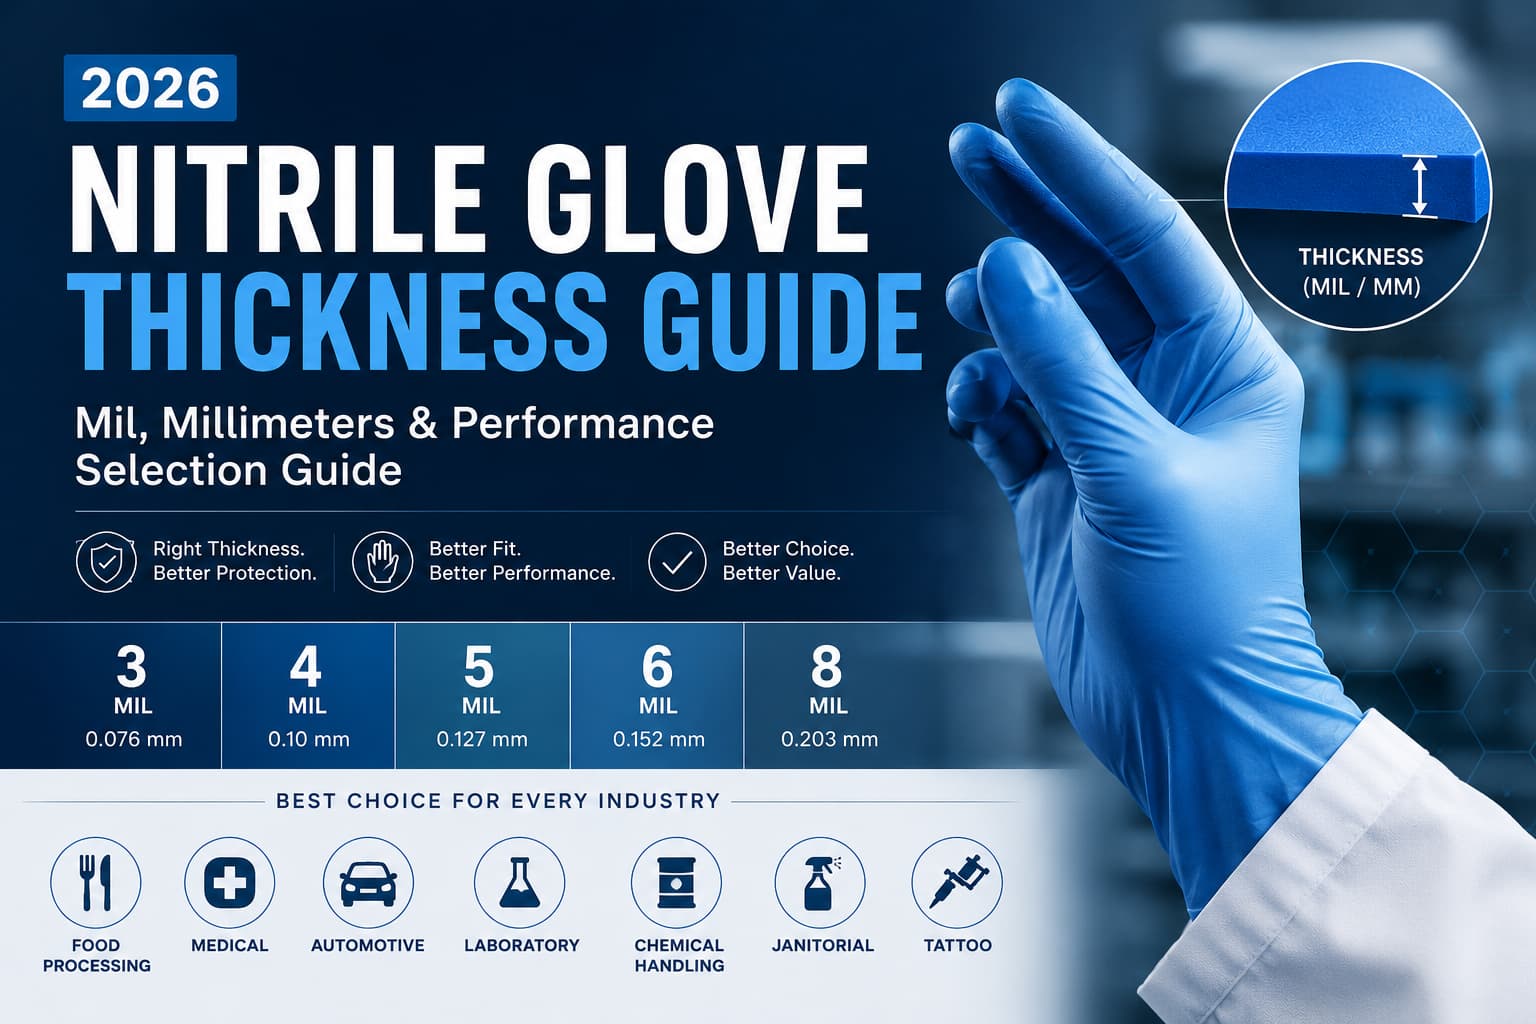
了解丁腈手套厚度以 mil 與毫米為單位的表示方式。本 2026 年指南涵蓋 ASTM D6319 標準、不同應用(醫療、工業、實驗室、食品)的厚度、耐用性與靈活性的性能權衡,以及為採購專業人員提供的數據化選型框架。
採購一次性丁腈手套時,厚度是最關鍵卻也最常被誤解的規格之一。採購圈有一個常見且根深蒂固的誤解:以為「gauge(針數)」適用於一次性手套。先說清楚:gauge 是針織勞保手套內襯的計量單位(每英寸針數),不適用於一次性丁腈、乳膠或 PVC 手套。一次性手套厚度的正確單位是 mil(千分之一英寸)與毫米。本指南將說明手套厚度真正的含義、如何解讀 mil 與 mm 規格、相關的性能權衡,以及 2026 年如何為您的應用選擇合適厚度——全部以 ASTM D6319、EN 455-2 及業界來源的可驗證數據為依據。
認識正確單位:mil 與毫米
mil:1 mil 等於千分之一英寸(0.001 英寸),相當於 0.0254 mm。當丁腈手套標示「4 mil」時,表示在標準測量點(通常為掌部)的材料厚度約為 0.10 mm。mil 是直接的線性測量——數字越大,手套越厚。此單位是北美、中東以及大多數國際一次性手套採購規範的行業標準。
毫米:公制單位,主要用於歐洲和亞洲的技術文件。換算:1 mil = 0.0254 mm;1 mm ≈ 39.37 mil。EN 455-2 與大多數 EU MDR 文件以毫米表示厚度要求。對於跨市場採購的專業人員來說,熟悉這兩種單位是必要的。
一個關鍵澄清:gauge(有時稱為「針數」)指的是針織布內襯每英寸的針數。它是抗切割、保暖及一般紡織內襯勞保手套(例如 7-gauge、10-gauge、13-gauge、18-gauge)的標準測量方式。針數越高,針織內襯越細越薄。gauge 完全不適用於一次性丁腈、乳膠、PVC 或乙烯基檢查手套與外科手套。如果供應商用「gauge」描述一次性手套厚度,這要麼是誤解,要麼是不精確的行業口語——務必要求提供 mil 或 mm 規格。
| 厚度等級 | 掌部厚度 | 典型重量 | 主要應用 |
|---|---|---|---|
| 超薄 | 2.0 – 3.0 mil(0.051 – 0.076 mm) | 2.5 – 3.0 g/隻 | 牙科、高頻食品操作、輕度清潔、美容/酒店 |
| 標準檢查手套 | 3.0 – 4.0 mil(0.076 – 0.102 mm) | 3.5 – 4.0 g/隻 | 醫療檢查、一般實驗室、食品加工(佩戴 20–60 分鐘) |
| 加厚日常款 | 4.5 – 6.5 mil(0.114 – 0.165 mm) | 5.0 – 6.0 g/隻 | 汽車維修、一般勞動 PPE、畜牧/漁業、強力清潔劑 |
| 工業/化學 | 6.0 – 8.0+ mil(0.152 – 0.203+ mm) | 6.5 – 8.0 g/隻 | 實驗室/製藥、噴漆/印刷、化學飛濺、高磨損環境 |
向側邊捲動查看完整表格 →
關鍵區別:指尖、掌部與袖口厚度並不相同
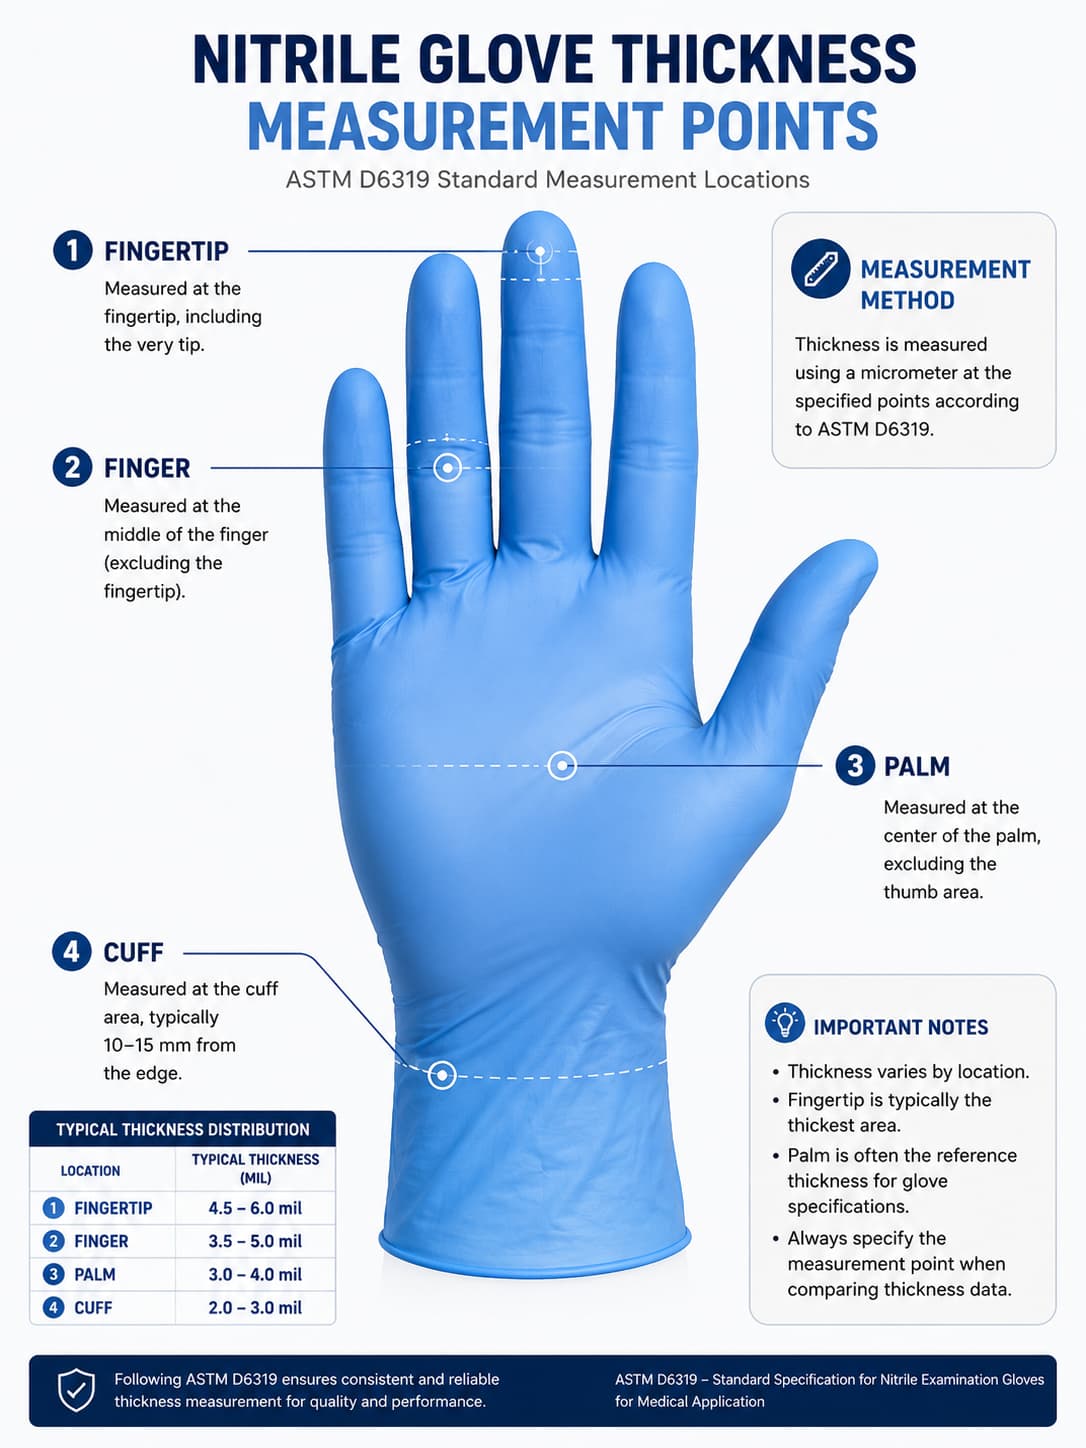
丁腈手套各部位的厚度並不均勻。三個測量點都很重要,且數值有系統性差異:
指尖厚度:最厚的測量點,因為手指承受最多的接觸與磨損。在標示 4 mil 的標準手套上,指尖厚度通常達 4.5–6.0 mil。這是抗穿刺性能最關鍵的測量點。
掌部厚度:包裝與規格表上最常引用的數值。這是中間範圍的測量值,代表主要工作接觸區域。標示「4 mil」的手套一般指掌部厚度。
袖口厚度:最薄的測量點,因為袖口不需要抵抗穿刺或化學品暴露。袖口厚度可能比掌部薄 20–30%。
ASTM D6319 與 EN 455-2 要求所有測量點的厚度都必須達到最低值,不只是掌部。如果供應商聲稱「4 mil」,指尖卻只有 2.8 mil,那麼這款手套在最需要防護的部位實際表現相當於 3 mil 以下。務必要求提供按測量點細分的厚度數據。(來源:ASTM D6319-19;EN 455-2:2024)
性能權衡:厚度 vs 靈活性 vs 耐用性
丁腈手套厚度涉及三個互相競爭的優先事項之間的工程權衡,每一項都有可測量的數據支持:
-
耐用性與屏障防護:抗穿刺性能隨厚度顯著提升。在相同配方下,6 mil 手套的抗穿刺性能約為 4 mil 手套的 2 倍。從 4 mil 加厚到 6 mil,化學品渗透突破時間約延長 30–50%。對於涉及細胞毒性藥物、強溶劑或機械危害的應用,較厚的手套(6 mil 以上)必不可少。
-
觸覺敏感度與靈活性:較薄的手套能傳遞更多觸覺回饋。《Journal of Occupational Health》2025 年的一項研究發現,工人在精密組裝作業中從 3 mil 手套換成 6 mil 手套後,任務錯誤率上升 22%。外科醫生、牙醫與電子組裝人員需要只有薄手套(2–3 mil)才能提供的精細動作控制。(來源:Journal of Occupational Health, Vol. 67, 2025)
-
單位成本:原材料是丁腈橡膠手套製造的主要成本驅動因素——丙烯腈與丁二烯約佔總生產成本的 55–65%。較厚的手套每隻消耗更多丁腈橡膠。截至 2026 年 6 月下旬,丁二烯 CFR 中國現貨價約為 $1,450–1,480/MT,丙烯腈約為 $1,380–1,420/MT,3 mil 與 6 mil 手套之間的原材料成本差異可達 40–60%。6 mil 手套的單位採購成本通常比同等品質的 4 mil 手套高 15–30%。(來源:ICIS 石化指數,2026 年 7 月;Intco 成本分析,2026)
如何解讀一次性手套厚度規格表
專業買家不應只看宣傳數字,而應系統性評估規格:
測量點:要求分別報告手指、掌部與袖口的數值。只給出一個不註明測量位置的「平均值」,不足以支撐採購決策。
單層壁 vs 雙層壁:有些規格引用單層壁厚度,有些引用雙層壁(對摺)厚度。雙層壁讀數約為單層壁的兩倍。比較不同供應商之前,務必確認採用的是哪種方式。這是規格數據看似不一致的常見原因。
測量標準:ASTM D3767(程序 A)與 EN 455-2 規定了標準化測量點與方法。2026 年的國際採購應要求以 EN 455-2 合規為基準,因為它與 EU MDR 要求協調一致。不同標準下測試的手套,即使是同一實體產品,數值結果也可能不同。
公差與批次一致性:標示「4.0 mil ± 0.4 mil」(±10%)屬於標準做法。公差過寬(±20% 以上)表示製程管控不佳。應要求提供 Cpk ≥ 1.33 的統計製程管制(SPC)數據,作為生產一致性的證明。
| 規格要素 | 應該確認的內容 | 危險信號 |
|---|---|---|
| 厚度單位 | 明確標示為 mil 或 mm | 只標 gauge,未附 mil/mm 對照 |
| 測量點 | 手指與掌部數值分別報告 | 只給單一平均值且未註明位置 |
| 壁層方式 | 明確標示單層壁或雙層壁 | 語意模糊,未說明壁層方式 |
| 測試標準 | 引用 ASTM D3767 或 EN 455-2 | 未引用任何測試標準 |
| 公差範圍 | 標示 ±10% 或更嚴 | 無公差或 ±20% 以上 |
| 批次一致性 | 提供 SPC 圖表或 Cpk ≥ 1.33 | 拒絕提供厚度 SQC 數據 |
向側邊捲動查看完整表格 →
選型框架:厚度與應用的匹配
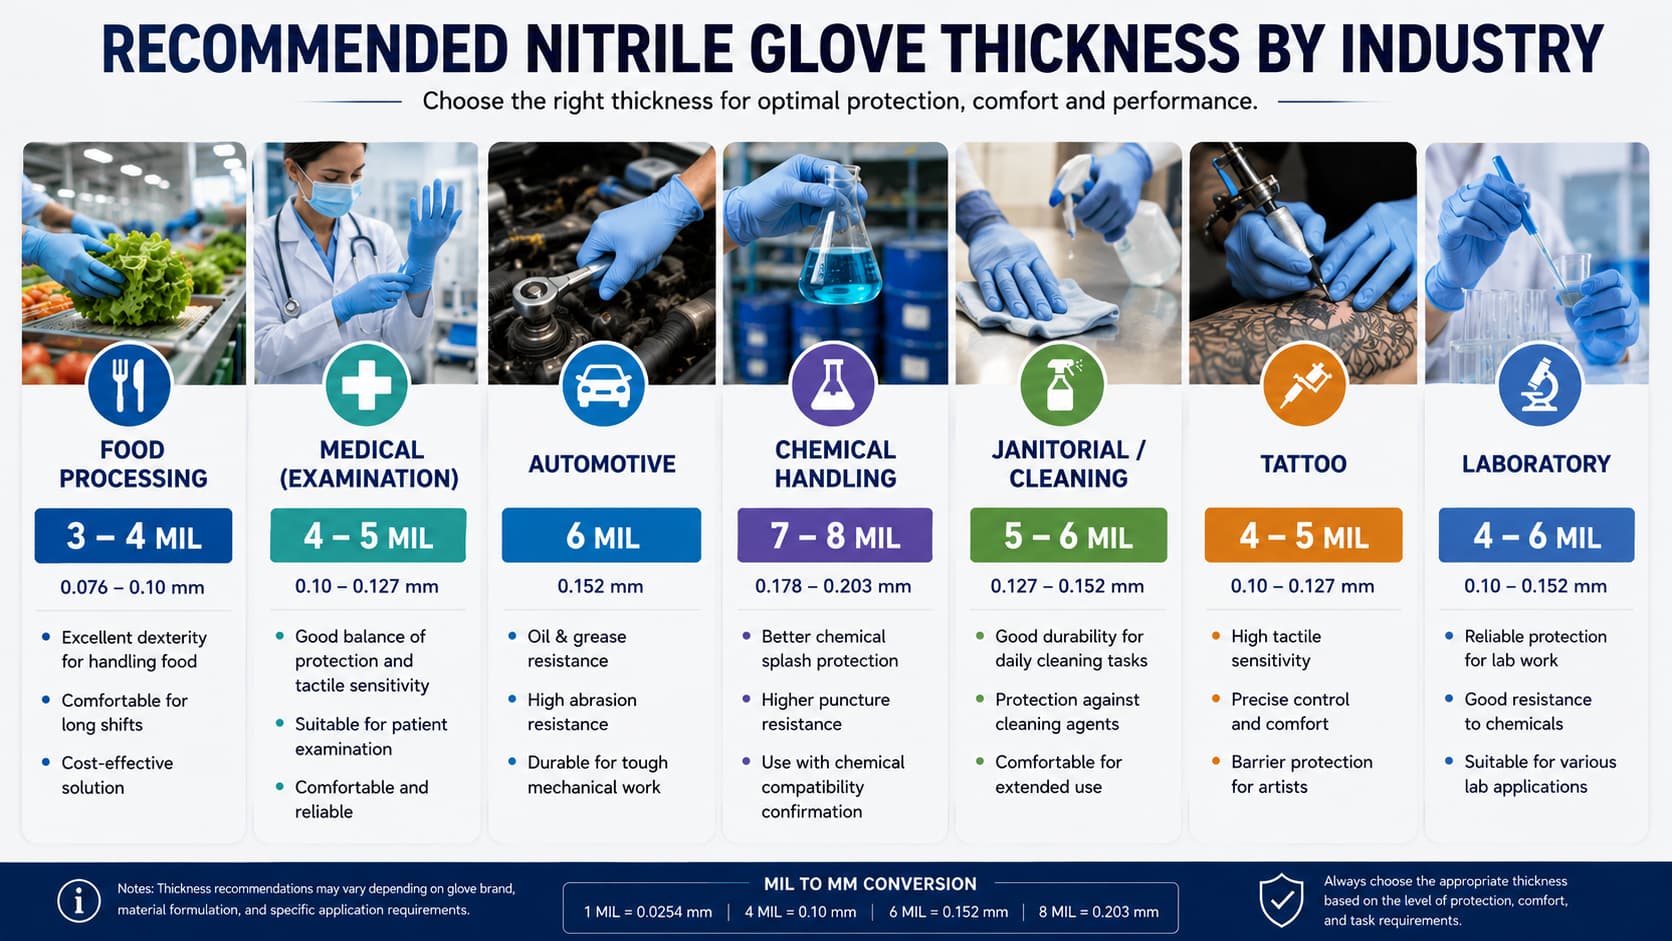
請使用以下決策框架,依據 ASTM D6319 要求與實際性能數據,選擇合適的丁腈橡膠手套厚度:
醫療檢查:掌部 3.0–4.0 mil,指尖 4.5–6.0 mil(符合 EN 455-2 / ASTM D6319)。標準檢查需要對血源性病原體的屏障防護,同時保持觸診所需的觸覺敏感度。針孔缺陷要求 AQL ≤ 1.5。處理化療藥物時,必須使用 5.0 mil 以上、符合 ASTM D6978 評級的手套。
實驗室與研究:掌部 3.0–5.0 mil。常規實驗室水溶液操作可使用 3–4 mil。涉及有機溶劑、酸或鹼的工作需要 4.5–5.5 mil,並具備相應的 EN 374 化學渗透評級。注意:沒有任何一次性手套能提供無限期化學防護——每種化學品都必須查閱其渗透突破時間數據。
工業與製造:掌部 5.0–8.0 mil。機械危害、磨損表面與長時間化學品接觸需要較厚的丁腈橡膠手套。汽車與重工製造:建議至少 6 mil。化學品製造或危險廢棄物:8 mil 或更厚,並具備完整的 EN 374 Type A 認證。
食品加工:3.0–5.0 mil(符合 FDA 21 CFR 177)。食品安全屏障防護與操作靈活性之間的平衡,使 3.5–4.5 mil 成為最常見的規格。藍色丁腈橡膠手套可在食品中提供碎片檢測的視覺對比。
電子與無塵室:2.5–4.0 mil(相容 ISO Class 5–7)。較薄的手套保留精密組裝所需的觸覺回饋,但必須符合無塵室微粒與可萃取物標準。在半導體環境中,常採用雙層佩戴:內層薄手套(2.5–3.0 mil)搭配稍厚的外層(3.5–4.0 mil)。
雙層佩戴標準
雙層佩戴——同時戴兩副手套——是許多外科與高風險場景的標準做法。《The Lancet Infectious Diseases》2024 年的一篇系統性綜述發現,與單層佩戴相比,雙層佩戴可將內層手套穿孔風險降低 71%,且在手套尺寸合適時不會造成臨床上顯著的靈活性損失。(來源:The Lancet Infectious Diseases, Vol. 24, 2024)
有實證依據的標準配置:內層 3 mil 手套提供靈活性 + 外層 4–5 mil 手套強化防護。顏色指示系統——內層手套採用對比色(如綠色或藍色)——讓佩戴者能立即發現外層手套穿孔,這是外科場景中關鍵的安全功能。
成本效益分析:越厚不一定越好
厚度規格過高會產生不必要的成本,安全性卻沒有相應提升。在 4 mil 已足夠的場景使用 6 mil 手套,每隻採購成本約高出 15–30%。對每月消耗 50 萬隻手套的機構而言,按目前丁腈橡膠價格計算,這相當於每年約 $15,000–25,000 的可避免材料支出。(來源:作者依據 ICIS 原材料數據估算,2026 年第二季)
關鍵是規格與應用匹配:使用能滿足法規標準並為特定任務提供足夠屏障防護的最低厚度,然後通過實際使用測試加以驗證,而不是直接選最厚的產品。
2026 年影響手套厚度決策的趨勢
數個相互疊加的趨勢正在重塑丁腈橡膠手套市場的厚度決策:
原材料成本壓力:截至 2026 年 7 月初,受荷莫茲海峽緊張局勢再度升溫影響,布蘭特原油已突破 $95/bbl,直接推高丁二烯與丙烯腈——丁腈橡膠生產的兩大關鍵單體——的原料成本。原油每上漲 $10/bbl,經 4–6 週滯後後,兩種單體合計成本約增加 $80–120/MT。這股成本壓力正促使部分買家轉向更薄的規格以控制預算。(來源:Platts 石化指數,2026 年第二季)
EU MDR 合規趨嚴:公告機構日益將厚度均勻性納入 EN 455-2 合規證明文件的審查重點。具備完善統計製程管制(Cpk ≥ 1.33)的製造商在歐盟招標評估中更具優勢。
GSO 認證擴大:海灣阿拉伯國家合作委員會標準化組織已擴大對輸入 GCC 成員國醫療手套的 GCTS 要求。厚度規格現在必須在 GSO 證書附表中明確申報。早在 2026 年 5 月,不合規產品貨物就曾在沙烏地阿拉伯與阿聯酋口岸被扣留。(來源:GSO 技術通告 2026-03)
核心要點
一次性丁腈、乳膠與 PVC 手套只以 mil(0.001 英寸)與毫米計量。gauge 是針織勞保手套內襯的單位,不適用於一次性檢查或外科手套。任何對一次性手套使用「gauge」的供應商,都應要求其提供 mil 或 mm 規格。
丁腈手套厚度並不均勻——指尖、掌部與袖口數值差異顯著。務必要求提供按測量點細分的數據。掌部數值是標籤標示的標準依據;指尖數值則是抗穿刺風險的關鍵指標。
最佳厚度是屏障防護、觸覺敏感度與成本之間的平衡。不存在放諸四海皆準的「最佳」厚度——只有符合每個應用的合適厚度,並以標準(ASTM D6319、EN 455-2)與實際使用測試加以驗證。
6 mil 手套相較 4 mil 手套,抗穿刺性能約為 2 倍,化學突破時間延長 30–50%,單位成本高出 15–30%。規格應匹配危害,而不是只看預算。
2026 年原油波動帶來的原材料成本壓力,使厚度與應用的匹配在財務上比以往任何時候都更關鍵。規格只要超出 1–2 mil,中等用量用戶每年就可能多支出數萬美元。